
 Gewerbeerlaubnis
Auswahl des richtigen Hartmetallstabs für Ihre Anwendung
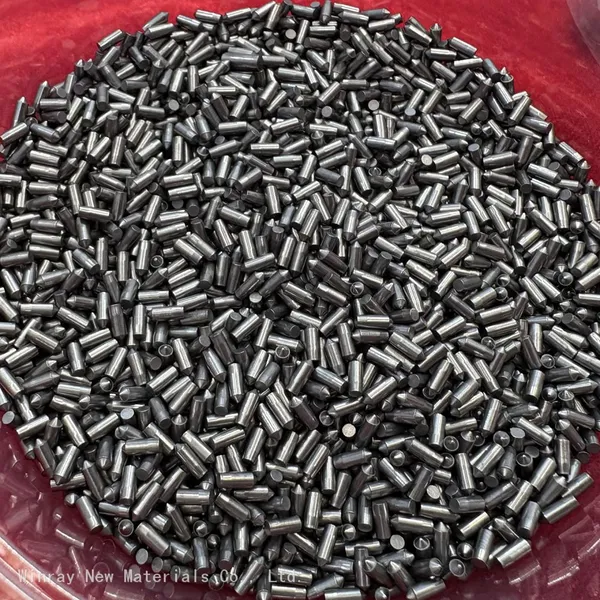
Zementierte Hartmetall-Rundstäbe wirken täuschend einfach: ein dichter, grauer, zylindrischer Rohling. Doch hinter diesem gleichmäßigen Erscheinungsbild verbirgt sich ein sorgfältig konstruiertes Gleichgewicht aus Härte, Zähigkeit und Verschleißfestigkeit, das darüber entscheidet, ob ein Mikrobohrer zehntausend Löcher übersteht oder schon bei den ersten Dutzend versagt. Für Ingenieure und Werkzeughersteller ist die Wahl der richtigen Sorte keine Frage der Auswahl der härtesten Option – es ist ein bewusster Kompromiss zwischen Kobaltgehalt, Korngröße und den spezifischen Anforderungen der jeweiligen Anwendung.
Die Metallurgie hinter der Wahl
Alle zementierten Hartmetallstäbe basieren auf derselben grundlegenden Struktur: Wolframcarbid (WC)-Partikel, die durch ein Kobalt-Bindemittel zusammengehalten werden. Das WC liefert die Härte und Verschleißfestigkeit; das Kobalt sorgt für die Zähigkeit, die ein Ausbrechen unter Belastung verhindert. Das Verhältnis zwischen beiden ist der erste Entscheidungspunkt. Eine Sorte wie YG6 mit etwa 6 % Kobalt bietet hohe Härte (ca. HRA 90.5) und ausgezeichnete Verschleißfestigkeit und eignet sich daher für Schlichtbearbeitung und harte Materialien. Erhöht man den Kobaltgehalt auf 10–15 %, wie bei YL10.2 oder YG15, sinkt die Härte leicht, während die Zähigkeit stark zunimmt – ein notwendiger Kompromiss für unterbrochene Schnitte, Schruppbearbeitung oder Anwendungen, bei denen Stoßbelastungen unvermeidbar sind.
Die Korngröße bietet eine weitere Kontrollebene. Submikron- und ultrafine Qualitäten, deren WC-Körner in Bruchteilen eines Mikrometers gemessen werden, erreichen eine seltene Kombination aus hoher Härte und beachtlicher Querbruchfestigkeit. Diese Qualitäten sind die erste Wahl für PCB-Mikrobohrer, bei denen Lochdurchmesser unter 0,3 mm liegen können und jede Abweichung Ausschuss bedeutet. Größere Kornstrukturen bieten dagegen eine bessere Beständigkeit gegen thermische Risse in schweren Stanz- oder Bergbauanwendungen.
Vom Rohling zum Werkzeug: Wohin diese Stäbe gehen
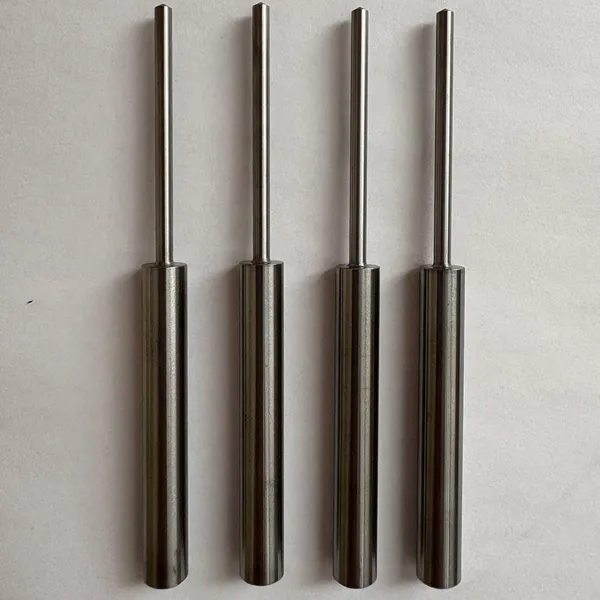
Das bekannteste Ziel für Hartmetallstäbe ist der Bereich der Schneidwerkzeuge. Spiralbohrer, Schaftfräser, Reibahlen und Fräser beginnen alle als zylindrische Rohlinge, die geschliffen, genutet und beschichtet werden. Die Elektronikindustrie verbraucht enorme Mengen an ultrafinem Stangenmaterial für PCB-Bohrungen, wo die Anforderungen an Positionsgenauigkeit und Oberflächengüte unerbittlich sind. Eine einzige Bohrzelle kann pro Schicht Hunderte von Mikrobohrern verschleißen, und jeder einzelne muss identisch funktionieren.
Über Schneidwerkzeuge hinaus werden Karbidstäbe in Verschleißteilen eingesetzt, wo Abrasion gehärteten Stahl zerstören würde. Führungsstifte, Stempelköpfe, Kernstäbe für Spritzgussformen und Dichtungskomponenten in Pumpen profitieren alle von der Beständigkeit von Karbid gegen Fressen und Maßdrift. Die Medizintechnik verwendet Stäbe mit feinem Durchmesser für Zahnbohrer und chirurgische Fräser, bei denen eine scharfe Kante über wiederholte Sterilisationszyklen hinweg erhalten bleiben muss. In der Öl- und Gasexploration werden dickere Stäbe zu Bohrkronen und Bohrloch-Verschleißteilen, die abrasive Schlämme und hohe Stoßbelastungen aushalten.
Ein praktischer Auswahlrahmen
Bei der Spezifikation einer Stabsorte beginnt man mit dem Werkstück und der Versagensart. Wenn das Werkzeug durch allmählichen Freiflächenverschleiß versagt, tendiert man zu einer härteren Sorte mit niedrigerem Kobaltgehalt – YG6X oder ein K10-Klassenmaterial. Wenn das Versagen durch Ausbröckeln oder Bruch erfolgt, insbesondere bei unterbrochenen Schnitten oder auf älteren Maschinen mit Spindelspiel, zahlt sich eine zähere Sorte wie YG8 oder YL10.2 in der Regel durch reduzierte Stillstandszeiten aus, auch wenn die theoretische Werkzeugstandzeit kürzer ist. Für PCB-Mikrobohrungen ist die Wahl fast immer eine ultraf eine Sorte mit 6–8% Kobalt, optimiert für Kantenschärfe statt für Massenzähigkeit.
Es ist auch erwähnenswert, dass Hartmetall unter Zugspannung spröde ist und empfindlich auf thermischen Schock reagiert. Ein Stab, der in einer kontrollierten Schleifzelle einwandfrei funktioniert, kann vorzeitig versagen, wenn er ohne ordnungsgemäßes Vorwärmen gelötet wird oder wenn das Kühlmittel bei schweren Schnitten unterbrochen wird. Die Wahl der Güteklasse kann schlechte Werkzeughaltung oder unsachgemäße Bearbeitungspraxis nicht ausgleichen.
Für Käufer, die Stäbe in großen Mengen beschaffen, ist die auf dem Zertifikat angegebene Güteklasse weniger wichtig als die dahinterstehende Konsistenz. Der Kobaltgehalt innerhalb einer Charge, die Korngrößenverteilung und die Pressdichte beeinflussen alle, wie sich ein Stab nach dem Schleifen verhält. Ein Lieferant, der diese Variablen eng halten kann, ist mehr wert als einer, der den breitesten Katalog anbietet. Bei einem Material, bei dem ein Bruchteil eines Prozents Kobalt die Härte um einen ganzen Punkt auf der HRA-Skala verschieben kann, ist Konsistenz kein Luxus – sie ist die Spezifikation.
Kürzlich veröffentlicht
-
Warum "One Piece" die Zukunft für kundenspezifische Verschleißteile aus Wolframcarbid ist
30. Oktober 2026In der Welt der industriellen Fertigung ist der Begriff „Mindestbestellmenge" (MOQ) seit langem eine Quelle der Frustration für In Mehr lesen
-
Hartmetall-Wolframzahnstange (YD-Typ Auftragschweißstange)
30. Oktober 2026【Im Bereich des industriellen Verschleißschutzes bezeichnet der „Hartmetall-Wolfszahn-Stab" keine physische Schlagwaffe, sondern e Mehr lesen
-
Warum „Mindestbestellmenge 1“ der am meisten unterschätzte Vorteil bei der Hartmetallbearbeitung ist
30. Oktober 2026Wenn Sie schon einmal versucht haben, kundenspezifische Wolframkarbid-Bauteile zu beschaffen, sind Sie wahrscheinlich auf dieselbe Mehr lesen
-
Die unsichtbare Kante: Warum Hartmetall-Schälmesser die moderne Metallbearbeitung dominieren
29. Oktober 2026Im weitläufigen Ökosystem industrieller Schneidwerkzeuge gibt es nur wenige, die so missverstanden oder so leise unverzichtbar sin Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Hartmetall-Kernbohrer für Stahlrohrbohrungen – SchwerlastausführungVerhandelbarMOQ: 10 Units
-
Professionelles Hartmetall-Schälwerkzeug für die Außenflächenbearbeitung von StahlrohrenUS$ 8MOQ: 10 Units
-
OEM Hartmetall-Kernbohrer für Stahlrohrbohrungen – GroßhandelVerhandelbarMOQ: 10 Units
-
Carbide Pilot Punch – Hartmetall-Anstichdorn für Präzisionsstanzen & Lochen, verschleißfestVerhandelbarMOQ: 10 Units
-
Präzisionsgeschliffene Hartmetall-Grundplatte, 94.0 HRA, 0.4μm Oberflächengüte, 100mm x 100mm x 5mm für StanzwerkzeugkomponentenUS$ 1.55MOQ: 10 Units
-
Wolframcarbid-Substratscheibe, Durchmesser 30mm x 2,5mm, 25MPa Querbruchfestigkeit, Ebenheit 0,02mmUS$ 1.55MOQ: 10 Units
-
Hartmetallsubstrat für Wendeschneidplatten, ISO 1832-konform, 10mm x 10mm x 4.76mm, 93.0 HRA, Flachschliff-OberflächeUS$ 1.55MOQ: 10 Units
-
Vom Lieferanten bereitgestelltes Hartmetall-Rohmaterials mit technischem Datenblatt, 94,0 HRA, 0,4 μm Ra Oberflächengüte, 30-tägiger Umtausch bei BearbeitungsfehlernUS$ 1.55MOQ: 10 Units
-
EDM Drahtschneide Hartmetall-Basisstreifen, 150mm x 20mm x 3mm, 89.5 HRA, Ra 0.6μm, Parallelität 0.01mmUS$ 1.55MOQ: 10 Units
-
Unmontierter Hartmetall-Rohling, 305mm x 305mm x 2.0mm, 90.0 HRA, Feinkorn-WC-Co mit 10% Co-ZusammensetzungUS$ 1.55MOQ: 10 Units
-
Hartmetallsubstrat mit 12 Monaten Garantie, inklusive Abnahmeprüfzeugnis, 90,0 HRA, CNC-geschliffen, Größen nach Zeichnung angefertigtUS$ 1.55MOQ: 10 Units
-
Hartmetallsubstrat WC-Co Sorte 6,0% Co, 90,5 HRA Härte, 10mm x 10mm x 3,2mm Schleiftoleranz ±0,05mmUS$ 1.55MOQ: 10 Units
-
Präzisionsformbau-Karbidgrundplatte, 5 mm dick, 60 x 60 mm, Rechtwinkligkeit 0,005 mm, korrosionsbeständige QualitätUS$ 1.55MOQ: 10 Units
-
YG8-Karbid-Sägezähne 25x5x1,5mm Wolframkarbid-Sägeblatt-Einsätze Härte 1560HV für SägewerksnutzungVerhandelbarMOQ: 10 Kilograms
-
Schlitzstil Hartmetallsägeblätter-Spitzen, Wolframlegierung, Härte 90HRA, Schleiftoleranz ±0.02mm, für automatische SchärfmaschinenVerhandelbarMOQ: 10 Kilograms
-
Lieferung des Werksprüfzeugnisses, Hartmetall-Sägezähne YG8, 12 Monate Garantie gegen Kantenausbrüche für GroßabnehmerVerhandelbarMOQ: 10 Kilograms
-
Carbide-Sägeblattschneiden für MDF- und Sperrholzverarbeitung YG6X Hartmetall Feinkorn-Qualität für PlattensägeblätterVerhandelbarMOQ: 10 Kilograms
-
Flachkopf-Hartmetall-Sägezähne 30x8x3mm mit 5 Grad Freiwinkel Wolframcarbid-Einsätze für RitzsägeblätterVerhandelbarMOQ: 10 Kilograms
-
Hartmetall-Sägezähne mit 12-Grad-Freiwinkel, WC-Co-Dichte 14,8 g/cm³, normgerecht für Hartholz-SägeblätterVerhandelbarMOQ: 10 Kilograms
-
K20 Hartmetall-Sägezähne WC-Co Feinkorn 0,8μm 1800HV für das Nachbestücken von TCT-KreissägeblätternVerhandelbarMOQ: 10 Kilograms